
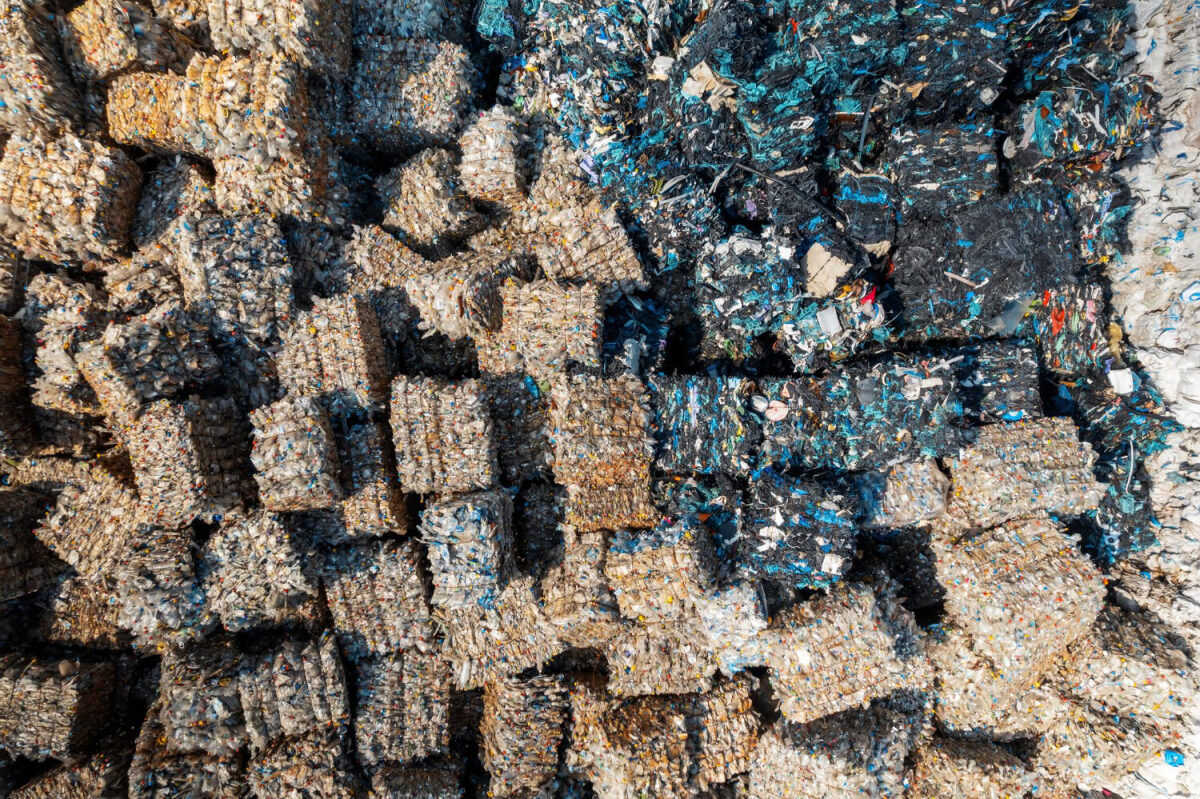
Firmele care gestioneaza volume in crestere de carton, folie, PET sau textile descopera rapid ca organizarea fluxului de deseuri influenteaza direct costurile si viteza de lucru. O presa de balotare bine aleasa scurteaza timpii morti, elibereaza spatii, creste veniturile din valorificare si reduce riscurile. Cheia este potrivirea echipamentului cu realitatea din teren, nu cu un scenariu ideal.
Maparea fluxului de deseuri si a volumelor reale
Primul pas in alegerea unei prese de balotare este intelegerea precisa a materialelor, a punctelor de generare si a ritmului in care apar. Un audit simplu, intins pe una sau doua saptamani, elimina presupunerile si ofera cifre clare despre mase, densitati, variatii sezoniere si timpi de asteptare pana la compactare.
Noteaza separat fluxurile de carton ondulat, folie stretch, PET, spuma, textile si mix rezidual. Materialele au comportamente diferite la compactare si cer forte de presare, tipuri de legare si camere de compresie distincte. Un mixt incorect in aceeasi presa scade densitatea balotului si mareste rebuturile.
Volumul orar si pe schimb conteaza mai mult decat suma zilnica. Daca generarea este in varfuri, ai nevoie de camera mai mare sau alimentare cu banda pentru a evita blocajele. Daca fluxul este constant, poti optimiza pe densitate si consum energetic, fara a supradimensiona echipamentul.
Masurarea reala a balotilor actuali te ajuta sa setezi tinte. Noteaza greutatea pe balot, timpul de ciclu si numarul de operatiuni necesare. Calculeaza productivitatea ca baloti pe ora si raporteaz-o la manopera implicata. Vei vedea rapid unde se pierd minute pretioase.
Nu uita de spatiu si acces. Presa trebuie sa aiba loc pentru deschidere, evacuarea balotului, manevra transpaletei sau a stivuitorului si zona tampon pentru depozitare. Un echipament excelent, dar prost amplasat, devine o frana in loc sa fie acceleratie.
Pe langa spatiu, verifica alimentarea electrica disponibila, nivelul de zgomot acceptat si restrictiile interne de securitate la incendiu. Unele materiale cer separare, sprinklere suplimentare sau senzori de temperatura; include aceste cerinte in planul initial.
Pentru a structura auditul, foloseste un set clar de intrebari si valideaza raspunsurile direct pe zona de lucru. In practica, urmatorii pasi accelereaza decizia si reduc surprizele la instalare:
- Care este masa pe ora pentru fiecare tip de material, in varf si in medie?
- Ce densitate tintesti pe balot si ce dimensiuni sunt acceptate de reciclatori?
- Unde apar blocajele: alimentare, cicluri, evacuare, legare sau transport?
- Ce buget de spatiu, energie si manopera poti aloca pe schimb?
- Ce cerinte de siguranta si conformitate trebuie respectate in locatie?
- Ce echipamente conexe exista: benzi, cosuri, tobogane, stivuitoare, ERP?
Cu aceste raspunsuri, poti trece de la intrebari generale la specificatii concrete si la o lista scurta de modele compatibile cu ritmul tau de lucru.
Tipuri de prese si criterii de selectie tehnologica
Presele verticale se remarca prin amprenta mica, investitie moderata si operare simpla. Sunt ideale pentru carton si folie, cu baloti intre aproximativ 100 si 500 kg, in functie de forta de presare si dimensiunea camerei. Pentru fluxuri distribuite in mai multe puncte, pot fi instalate in proximitatea sursei.
Presele orizontale cu evacuare frontala si legare manuala cresc productivitatea si reduc efortul operatorului. Cand fluxul depaseste cateva sute de kilograme pe ora, orizontalele reduc timpii morti si faciliteaza alimentarea continua, inclusiv de pe benzi de sortare sau tobogane gravitationale.
Presele orizontale cu legare automata (canal) si modelele cu doi cilindri (two-ram) sunt construite pentru mixuri complexe, volum mare si densitati ridicate. Daca ai PET, aluminiu si fluxuri schimbatoare, automatizarea legarii si controlul presiunii pe canal stabilizeaza calitatea balotului si sustin un ciclu rapid.
In paralel, ai de ales intre sisteme de legare cu sarma, banda PET sau polipropilena. Sarma aduce rezistenta superioara si stabilitate la transport, dar are costuri mai mari. Banda PET ofera flexibilitate si siguranta sporita la taiere, utila in zone cu reguli stricte de HSE.
Dincolo de mecanica, electronica moderna conteaza: convertizoare de frecventa pentru pompe, moduri ECO, monitorizare prin IoT si diagnosticare la distanta. Acestea scad consumul pe balot si scurteaza timpii de interventie. In plus, interlock-urile si ecranele tactile reduc erorile de operare.
Pentru orientare rapida, grupeaza criteriile pe care nu esti dispus sa le compromiti si filtreaza modelele in consecinta. O abordare pragmatica arata astfel:
- Materiale principale si densitatea minima acceptata pe balot.
- Debit orar si cerinta de lucru continuu versus intermitent.
- Tipul de legare: sarma, PET sau PP, cu costuri si siguranta aferenta.
- Amprenta in plan, inaltime, acces si flux de evacuare a balotilor.
- Necesare electrice, zgomot, cerinte de HSE si certificari CE/ISO.
- Capabilitati digitale: contorizare, alerte, integrare cu ERP sau WMS.
Daca explorezi o gama curenta de prese de balotat deseuri, vei observa combinatii diferite ale acestor criterii, de la solutii compacte plug-and-play pana la linii cu alimentare automata si legare pe mai multe fire, gandite pentru centre logistice mari.
Cost total de proprietate (TCO), service si consumabile
Pretul de achizitie spune doar o parte din poveste. TCO include energia pe balot, consumabilele, orele de mentenanta, timpii de nefunctionare si costurile ascunse cu manipularea. O analiza pe 36 sau 60 de luni ajuta la comparatii corecte, indiferent de bugetul initial.
Consumul energetic se evalueaza per balot, nu doar pe ora. Un control bun al presiunii si pompele cu convertizor reduc varfurile si scad costul pe tona. In plus, o densitate mai mare poate reduce numarul de baloti, deci si ciclurile, legarea si transportul.
La consumabile, priveste pretul per unitate impreuna cu performanta. Sarma mai scumpa, dar cu rupere zero, evita reluari si pierderea densitatii. Banda PET are ergonomie mai buna si poate scadea riscurile HSE, ceea ce, in unele locatii, valoreaza mai mult decat diferenta de pret.
Planul de service trebuie sa includa inspectii preventive, schimburi de ulei hidraulic, filtre, garnituri si calibrare senzori. Stabileste timpi tinta de interventie si disponibilitatea pieselor critice pe stoc. Un SLA clar iti protejeaza productia in perioadele de varf.
Diagnosticarea la distanta si alertele IoT pot preveni opririle neplanificate. Supraincalzirea uleiului, cresterea timpilor de ciclu sau scaderea presiunii sunt semnale timpurii. Un producator cu suport tehnic proactiv iti va trimite recomandari inainte sa simti incetinirea in flux.
Nu in ultimul rand, cuantifica veniturile din valorificare. Balotii densi, uniformi si curati obtin preturi mai bune si reduc penalizarile. Daca noul echipament creste densitatea cu 15-20% si scade contaminarea, diferenta de pret pe tona poate plati rapid diferenta dintre doua modele apropiate ca investitie.
Integreaza aceste elemente intr-un model simplu: volum lunar pe tip de material, densitate tinta, numar estimat de baloti, timp per balot, energie per balot, consumabile per balot, service lunar si venit pe tona. Rularea scenariilor cu plus/minus 10% te fereste de surprize.
Integrare in spatiu, siguranta, operatori si conformitate
Un echipament potrivit poate performa slab daca traseele si regulile din jurul sau nu il sprijina. Deseneaza fluxul din zona: intrare material, zona de asteptare, alimentare, iesire balot, depozitare si incarcare in camion. Fiecare metru castigat scade timpii morti.
Verifica inaltimea libera, usile, rampele si raza de intoarcere a transpaletei sau a stivuitorului. Pentru orizontale, planifica un culoar continuu pentru balot si o suprafata plana pentru legare si paletizare. Pentru verticale, asigura te ca usile se deschid complet, fara obstacole.
Siguranta este obligatorie. Senzorii de usa, butoanele de oprire de urgenta, protectiile mecanice si instructiunile clare reduc riscul de accident. Estimeaza zgomotul si, daca e nevoie, instaleaza panouri fonoabsorbante sau limiteaza functionarea in anumite intervale.
Operatorii au nevoie de training scurt, dar repetat, manuale vizuale si standarde de lucru. Procedurile pentru schimbarea sarmei sau benzii, curatare, deblocare si raportare a defectelor trebuie afisate la vedere. Un instructaj trimestrial mentine coerenta si scade erorile.
Stabileste indicatori simpli: baloti pe schimb, timp mediu de ciclu, incidente HSE, rebuturi si disponibilitate. Afiseaza rezultatele pe panouri vizibile sau in tablouri de bord digitale. Transparenta stimuleaza echipele si scoate la lumina blocajele reale.
Pentru o verificare finala inaintea comenzii, treci printr o lista de control care acopera spatiul, electricul, logistica si oamenii. O lista practica ar trebui sa includa cel putin urmatoarele puncte:
- Compatibilitatea cu alimentarea electrica si protectiile existente.
- Flux sigur pentru oameni si utilaje, cu marcaje la sol.
- Plan de stocare baloti si frecventa ridicarilor de la reciclatori.
- Proceduri HSE, ESD si echipamente de stingere adaptate materialelor.
- Program de training, audit intern si revizuire periodica a KPI.
- Integrare digitala: contorizare automata si trasabilitate pe lot.
Cu un spatiu bine desenat, reguli clare si un model de service predictiv, presa aleasa devine un nod stabil al fluxului tau de lucru. Balotii ies uniformi, timpii scad, iar echipele isi pastreaza energia pentru activitati cu valoare mai mare in operatiune.
Comentarii
Comentariile sunt dezactivate pentru acest articol.